
Informations sur le rappel


Sep 04, 2026
Une connexion de boîtier qui échoue lors du maquillage est rarement un accident. C’est le résultat de décisions prises bien avant que les fils ne se touchent pour la première fois. Pour quiconque exploite ou achète du matériel de tronçonnage, le prédicteur le plus fiable des performances sur le terrain est la manière dont la machine a été construite. Le processus de fabrication de l'unité de tronçonnage déterminé précision du couple, répétabilité et, finalement, si l'unité protège les connexions haut de gamme ou les endommagements .
Une unité de tronçonnage, également appelée unité de tronçonnage de couplage de tubages et de tubes ou machine à visser, constitue et casse les connexions filetées sur les tubages, les tubes et les tiges de fourrage. Pendant le maquillage, une fileuse rassemble rapidement la connexion et une clé hydraulique applique un couple contrôlé qui place les filetages à la valeur spécifiée pour cette connexion. Lors de l'arrachage, la même machine applique un couple inverse contrôlé pour séparer la connexion sans grippage ni déformation du profil du filetage.
Le mot contrôlé C'est ce qui différencie une machine de qualité industrielle d'une simple clé électrique. Le couple de rattrapage est une valeur calculée basée sur la géométrie du filetage, la composition du filetage et les charges de service. Si la machine ne peut pas maintenir le couple dans une bande étroite, la connexion peut fuir ou échouer au fond du trou, quelle que soit la qualité du tuyau. C'est pourquoi le processus de fabrication est si étroitement lié à la performance opérationnelle. Étudier comment les fabricants ont réalisé un couple puissant sans choc mécanique est un moyen pratique de comparer les modèles avant l'achat.
La fabrication des unités de tronçonnage suit une séquence disciplinée, car la performance finale dépend autant de la qualité de l'assemblage que de la qualité des composants. Dans une usine typique, la construction se déroule dans cet ordre :
Chaque étape s’appuie sur la précédente. Un alésage de broche mal aligné ne peut pas être corrigé par logiciel, et un circuit hydraulique instable donne des lectures de couple peu fiables, quelle que soit la précision du transducteur.
Le cadre supporte tout le couple de réaction de la clé. Sur les grandes connexions du boîtier, une unité peut générer des dizaines de milliers de newton-mètres, et le cadre fléchit légèrement sous cette charge. Si la flexion n'est pas uniforme, les mâchoires de la clé perdent leur alignement avec l'axe de connexion. La soudure constitue la principale source de risque, car les contraintes résiduelles de soudure peuvent déformer le cadre après usinage. Les fabricants sérieux soulagent le cadre soudé, puis usinent les sièges de roulement et les faces de montage dans une seule configuration afin que chaque axe critique partage une géométrie de référence.
Le train de couple est le chemin mécanique allant du moteur hydraulique à la connexion : boîte de vitesses, broche et transducteur de couple. Le montage du transducteur est plus important que la plupart des acheteurs ne le pensent. La mesure directe du couple en ligne capture le couple réel appliqué à la connexion, tandis que les systèmes indirects déduisent le couple de la pression hydraulique et perdent en précision à mesurer que les joints s'usent et que la température de l'huile change. Lors de l'assemblage, les fabricants vérifient l'engrènement des engrenages, la précharge des roulements et le jeu. Un jeu excessif provoque des photos de couple au moment du contact du filetage, c'est-à-dire exactement le moment où la surface du filetage est la plus vulnérable.
Les mâchoires de la clé et du cône fonctionnent comme un seul système, et la force de serrage doit rester constante de la première connexion à la dernière du quart de travail. Le glissement de la mâchoire pendant le maquillage génère de la chaleur et endommage la surface du tuyau. Les commandes de pompe à pression compensée, les accumulateurs correctement dimensionnés et les inserts de duretés sévères indiquent que le système hydraulique a été conçu pour un cycle continu plutôt que pour une utilisation occasionnelle légère.
Le système de contrôle traduit les courbes de couple en comportement de la machine. Les unités modernes stockent des programmes de couple spécifiques à la connexion et réduisent la vitesse à mesure que le couple s'approche de la cible, terminant les derniers degrés de rotation à une vitesse lente. L’étalonnage fait partie du processus de fabrication et n’est pas une réflexion secondaire. Le transducteur de couple doit être vérifié par rapport à une référence traçable et la machine doit être expédiée avec un certificat d'étalonnage.
Les utilisateurs finaux voient rarement les critères d'acceptation auxquels une unité de tronçonnage doit répondre avant de quitter l'usine. Ces objectifs constituent une base de référence utile pour évaluer ce qu’un fabricant est prêt à garantir.
| Paramètre | Objectif d'acceptation typique | Pourquoi c'est important |
|---|---|---|
| Précision du couple | ±1 % ou mieux de la valeur définie | Empêchez le sous-maquillage ou le sur-maquillage des connexions |
| Concentricité de l'alésage de la broche | 0,05 mm TIR ou moins | Maintient les mâchoires alignées avec l'axe de connexion |
| Montage du capteur de couple | Mesure directe en ligne | Maintient la précision malgré la température de l’huile et l’usure des joints |
| Répétabilité de la force de serrage | ±2 % ou mieux | Empêcher le glissement de la mâchoire et les dommages à la surface |
| Contrôle de la vitesse du fileur | Vitesse variable avec fonction rampante | Éviter les charges d'impact au contact du filetage |
| Indice de fuite hydraulique | Aucune fuite externe à la pression nominale | Assurer un couple stable et un fonctionnement sûr |
Ces valeurs constituent une référence utile plutôt qu’une spécification universelle, mais elles illustrent à quoi ressemblent des objectifs de fabrication disciplinés. Une unité qui les respecte gère des cycles de démarrage et d'arrêt répétitifs avec des résultats cohérents. Une unité qui ne se manifestera pas sur le terrain sous forme de grippage, de fuites de connexion et d'usure prématurée du filetage.
Avant la livraison, une unité de tronçonnage doit subir des tests d'acceptation en usine qui réalisent le cycle de travail réel. Le système hydraulique est testé sous pression, la clé est actionnée au couple nominal maximum et la précision du couple est vérifiée en plusieurs points sur la plage de fonctionnement. Étant donné que les raccords de boîtiers et de tubes sont soumis à des normes telles que API 5CT et API 5B, de nombreux fournisseurs doivent également démontrer que leur équipement gère les valeurs de couple et les formes de filetage exigées par ces normes.
Demandez le certificat d'étalonnage et le rapport de réception en usine, pas seulement une brochure. Lorsqu’un fabricant ne peut pas documenter la traçabilité du couple, les performances sur le terrain deviennent un pari. Pour un examen plus approfondi du côté réglementaire, consultez Exigences de conformité des tours de tronçonnage API 5CT avant de finaliser votre cahier des charges.
Les conséquences des raccourcis de fabrication apparaissent à des endroits prévisibles :
Le signe le plus visible d'un bon processus de fabrication est une prévisibilité ennuyeuse : le même couple, la même courbe de vitesse et le même résultat à chaque connexion.
Comprendre le processus de fabrication permet de se poser plus facilement les bonnes questions avant de signer un bon de commande :
Au niveau de l'équipement, une option pratique pour les travaux de tubage et de tubage est l'unité de tronçonnage de la série TYSKNKJ-100 pour tubage et tubage, conçue pour un couple d'assemblage et d'arrachement contrôlé dans le traitement des tubes pour champs pétrolifères.
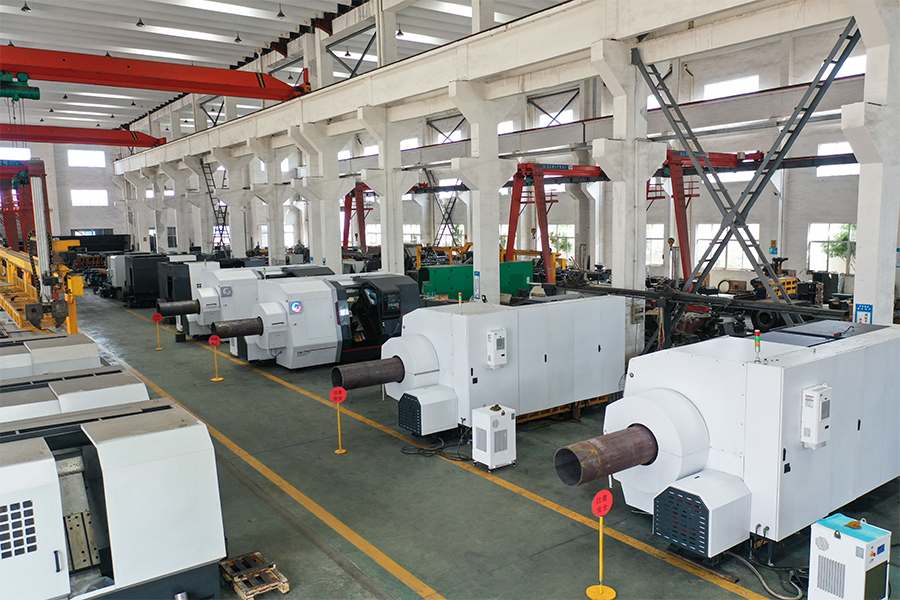
Dans une usine de couplage complète, un tour de traitement de conduites d'huile pour l'opération de filetage en amont doit maintenir la géométrie du filetage dans les limites de tolérance avant que l'unité de tronçonnage ne voie la connexion. Au-delà des machines elles-mêmes, une ligne de production intelligente qui relie l'usinage, le tronçonnage et l'inspection en un seul flux évite les goulots d'étranglement qu'une seule bonne machine ne peut pas résoudre.
Le processus de fabrication de l’unité de tronçonnage n’est pas une liste de pièces ; il s'agit d'une séquence de décisions contrôlées concernant l'alignement, le couple, l'étalonnage et la vérification. Les acheteurs qui comprennent ces décisions peuvent faire la différence entre une machine qui protège les connexions premium et une autre qui les endommage discrètement. Cette différence apparaît dans chaque fil, chaque joint et chaque puits atteint.
Produits connexes
 Modèle:TYSK-630T Pipe de perceuse, articulation et tour de couplage
La machine adopte un système CNC FANUC avec une précision de traitement stable et des fonctions de programmation flexibles pour garantir que les pièces traitées répondent aux normes strictes de l'industrie. La conception à couple élevé et à charge lourde peut faire face à un travail continu à long terme et a une forte durabilité.
 Modèle:TYSK-1355 Tour de traitement du tuyau d'huile
La machine adopte un système CNC FANUC avec une précision de traitement stable et des fonctions de programmation flexibles pour garantir que les pièces traitées répondent aux normes strictes de l'industrie. La conception à couple élevé et à charge lourde peut faire face à un travail continu à long terme et a une forte durabilité.
 Modèle :TYSK-XQJ-550 Machine de sking de film PTFE moyenne et grande
Conçu pour traiter des flans d'un diamètre maximum de 550 mm et d'une longueur maximale de 1000 mm. Nous pouvons également personnaliser en fonction des besoins des utilisateurs. Vitesse de changement conviviale et épaisseur avec CNC.
 Série:TYSK-NKJ Machine à vis à vis / boîtier et tubules à couplage Bucking Unit
La machine utilise un moteur hydraulique, un mécanisme flottant mécanique et une détection de couple en temps réel, s'adapte à la flexion du matériau et empêche sa déformation. Les machines auxiliaires sont configurées pour faciliter la semi-automatisation.
 Solutions pour matériaux longs et lourds Mécanisme de chargement et de déchargement automatique pour le filetage du tuyau
Le mode de support flexible spécial peut réduire efficacement l'influence de la flexion de la pièce sur le traitement et améliorer le rendement. Strictement assorti à notre tour à filetage de tuyaux.
 Broyeur de copeaux de fer modulaire Broyeur à haute résistance pour la puce
Les lames sont fabriquées à partir de matériaux à haute résistance et raisonnablement placées à la sortie de l'extracteur de copeaux pour briser les copeaux de fer. Réduisez le risque de retour en arrière et améliorez l'utilisation du cadre de rebut.
 Série:TYSK-HB Soudeur de bande résistante à l'usure semi-automatique
Applicable à ARNCO 100XT, 200XT, 300XT. Supporte le soudage par fil fourré ou solide de φ1,2-2,0. Peut être équipé d'un soudage par pulvérisation à un seul pistolet et d'un soudage par pulvérisation à double pistolet de deux manières. Prise en charge du contrôle du système PLC ou CNC.
