
Informations sur le rappel


Sep 09, 2026
Une unité de tronçonnage, parfois appelée machine de tronçonnage à couplage ou machine à visser, applique un couple contrôlé pour établir ou rompre les raccords filetés du boîtier et des tubes. Lorsqu’il commence à tomber en panne, le premier signe n’est généralement pas un blocage ou une pièce cassée. Il s'agit d'un graphique de couple qui ne correspond plus au tableau : la machine s'arrête au nombre de tours correct, mais le couple final est inférieur de 10 % à celui du joint précédent, ou la connexion tourne d'un quart de tour après l'arrêt de la broche.
De nombreuses connexions pour champs pétrolifères sont spécifiées selon les tolérances de filetage API 5B et constituées selon un tableau de couple spécifique à la connexion. L'unité de tronçonnage fait partie de cette chaîne de mesure. Le même schéma se répète dans de nombreux magasins : l'unité de tronçonnage a lentement perdu la précision du couple, la poignée de serrage ou l'alignement . Le tuyau, le raccord et le composé de filetage sont conformes aux spécifications ; la machine est la variable. Cet article présente les problèmes les plus courants des unités de tronçonnage en solutions pratiques, en commençant par le diagnostic et en passant par l'étalonnage, la maintenance et la sélection de l'équipement. Pour voir de plus près comment ces machines ont développé le couple, lisez cette explication de couple de sortie et principes de rattrapage dans une unité de tronçonnage à accouplement .
L'expérience sur le terrain met généralement en évidence cinq groupes de défauts : dérive du capteur de couple, usure du serrage et des inserts, instabilité de la pression hydraulique, désalignement de la broche et erreurs de commande ou de programme. Ils ne sont pas toujours séparés. Une mâchoire qui glisse sur une articulation peut créer une photo de couple qui ressemble à un défaut de transducteur, et une broche mal alignée peut faire démarrer chaque accouplement selon un angle.
| Problème | Ce que tu vois | Parce que c'est habituel | Première solution |
|---|---|---|---|
| Dérive du transducteur de couple | Le couple final diminue ou augmente entre des articulations identiques | Décalage zéro de la cellule de pesée, câble endommagé, gain incorrect | Remise à zéro à la température de travail ; vérifier avec une cellule maîtresse traçable |
| Usure des mâchoires et des plaquettes | Le tuyau ou le raccord tourne à l’intérieur des mâchoires ; lignes de notation sur l'OD | Plaquettes usées, mauvaise rayon de matrice, faible pression de serrage | Remplacer les inserts ; vérifier le rayon ; régler la pression de serrage en fonction du diamètre extérieur du tuyau |
| Instabilité de la pression hydraulique | Le couple augmente ou diminue au même réglage de pression | Air dans le circuit, soupape de décharge utilisée, huile chaude | Purger l'air ; soupape de sûreté de service ; contrôler la température de l'huile |
| Désalignement de la broche | Le couplage commence sous un angle ; les premiers fils sont endommagés | Cône de broche utilisé, tête desserrée, tramage incorrect | Exécutez une barre de test ; vérifiez le contact conique ; resserrer l'assemblage |
| Erreur de contrôle ou de programme | La machine s'arrête tôt ou tard ; mauvais nom de tours | Mauvais numéro de filetage, décalage résiduel, dérive de l'encodeur | Vérifiez le programme ; compensations claires ; vérifier l'encodeur aux deux extrémités de la course |
Les erreurs de couple sont les plus coûteuses car elles peuvent cacher une mauvaise connexion. Un transducteur endommagé peut lire le couple cible alors que le joint réel est sous-serré. La connexion quitte alors la station en dessous du niveau d'appoint requis. La meilleure contre-mesure consiste à enregistrer la courbe couple-tour complète et à comparer sa forme avec le tableau de connexion, et pas seulement avec le chiffre final. Les changements dans la composition du filetage modifient également la friction, de sorte que la fenêtre de couple n'est valable que pour la composition répertoriée dans le tableau.
Les défauts de serrage sont généralement visibles. Des marques brillantes autour du diamètre extérieur du tuyau, une rotation à l'intérieur des mâchoires ou un tuyau qui commence à se courber dans le chargeur signifiant que le rayon d'insertion ou la pression de serrage est incorrecte. Les défauts hydrauliques peuvent ressembler à des défauts de couple lorsque l'huile est froide, contaminée ou surchauffée. Les défauts d'alignement sont les plus dangereux car les dommages se produisent dans les deux premiers threads ; au moment où le graphique de couple semble anormal, l'accouplement est déjà à filetage croisé.
Avant de remplacer des pièces, faites fonctionner l'unité de tronçonnage selon une séquence qui sépare les erreurs de mesure des erreurs mécaniques. L’objectif est d’identifier la première défectuosité de la chaîne, et non la pièce qui se brise en conséquence.
Une photo soudaine à la fin du cycle de maquillage signifie que l'épaule entre en contact avant que le visage de référence ne soit atteint. Une zone plaque au milieu signifie que le tuyau peut glisser dans les mâchoires. Une courbe douce mais de plus en plus raide indique généralement une compression du composé de filetage et non un endommagement du filetage. Ces courbes peuvent être comparées directement car l'encodeur et le transducteur de couple de l'unité de tronçonnage enregistrent les mêmes données dont le service QC a besoin.
Le changement est le moment où la plupart des erreurs d'unité de tronçonnage sont introduites. Une taille de boîtier différente, un nouveau style d'accouplement ou un objectif de couple inférieur peut tous sembler correct sur l'écran de contrôle alors que la configuration physique est erronée. La création d'un joint de référence après le changement permet de détecter ces erreurs avant le début de la production. La séquence est décrite plus en détail dans ce guide pour procédures de changement et de contrôle du couple sur un tour à unité de tronçonnage .
La maintenance préventive a le plus grand impact lorsqu'elle traite l'unité de tronçonnage comme un instrument de mesure, et non comme une simple machine hydraulique. Une courte liste de contrôle quotidien évite que la plupart des problèmes courants ne reviennent.
La viscosité de l'huile change avec la température, donc l'étalonnage d'une machine froide peut introduire une erreur systématique dans un cycle de production à chaud. Le transducteur de couple, le câble, l'amplificateur et l'affichage doivent être vérifiés avec une cellule couple principale réservée uniquement à l'étalonnage. L'intervalle pratique dépend du nombre d'équipes et de la sévérité du travail ; de nombreux ateliers répètent un joint de référence au début de chaque quart de travail et effectuent mensuellement une vérification complète de la cellule maîtresse.
Les inserts de mâchoire utilisés ou incorrects sont la cause la plus fréquente des problèmes d'unité de tronçonnage liés au serrage. Le rayon d'insertion doit correspondre au diamètre extérieur réel du tuyau, et non à une taille nominale écrite dans le fichier de travail. Les tubes à paroi mince s'ovaleront avant que la lecture du couple ne bouge si la pression de serrage est réglée pour une colonne de cuvelage plus lourde. Le marquage des plaquettes par rayonne et le maintien des matrices usées hors service constituent un moyen peu coûteux d'éviter des dommages coûteux aux filetages.
Le désalignement de la broche est facile à ignorer car il se développe lentement. Une barre de test et un comparateur à cadran montreront si le nez de la broche est à l'équerre avec l'axe de serrage. Il convient d'utiliser la tolérance du fabricant de la machine plutôt qu'un contrôle visuel, car le premier filetage peut être endommagé d'une fraction de millimètre.
Si les mêmes problèmes réapparaissent après un cycle de maintenance complet, l'unité de tronçonnage peut ne plus avoir la rigidité, la résolution de contrôle ou l'enregistrement des données nécessaires pour le mélange de connexions dans votre atelier. La sélection doit être basée sur la plage de couple, l'alésage de la broche, le système de serrage et les fonctions de commande qui effectuent le changement répétable.
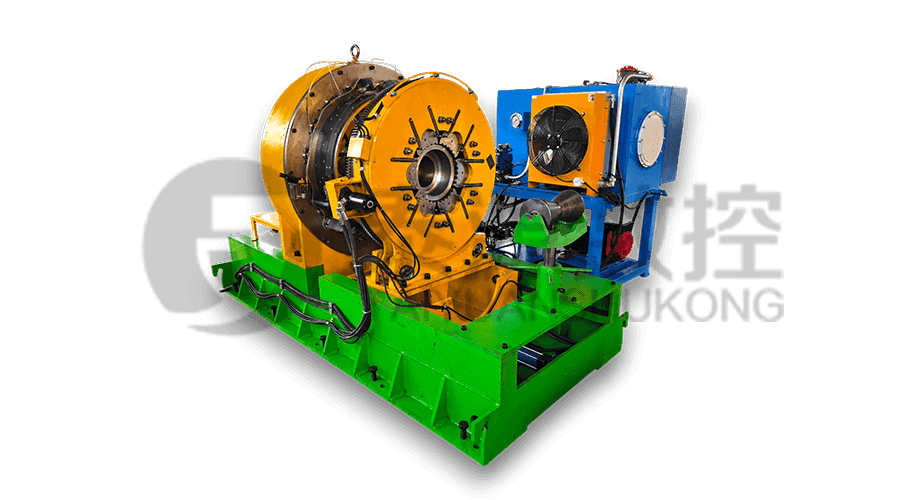
Pour les ateliers qui fabriquent et démontent des raccords de caissons et de tubes, l'unité de tronçonnage de raccords de caissons et de tubes pour machine à visser TYSKNKJ-100 est un exemple de machine conçue autour d'un couple hydraulique contrôlé et d'un serrage basé sur une matrice. Il donne à l'opérateur une lecture claire du couple et du virage, ce qui correspond exactement à ce dont la séquence de diagnostic a besoin.
Pour une comparaison plus large des types de machines, lisez le guide pour sélection d'un tour pour unité de tronçonnage de raccords de tubages et de tubes avant de choisir entre une unité de tronçonnage autonome, une machine combinée de filetage et de tronçonnage et une unité qui sera ensuite intégrée dans une ligne de production.
Malgré un diagnostic correct, certaines défaillances des unités de tronçonnage laissent des filetages endommagés sur des tubes autrement utilisables. La mise au rebut de chaque extrémité de tuyau endommagée coûte cher, surtout en petits lots. Un tour de traitement d'oléoducs spécialement conçu peut récupérer ou restaurer le profil du filetage avec les mêmes attentes de précision que l'usinage d'origine. Le tour de traitement des oléoducs TYSK1355 est une machine conçue pour ces travaux de réparation et de réusinage.
Si le problème fondamental réside dans la manipulation manuelle plutôt que dans la précision du couple, une ligne de couplage automatisée supprime la partie la plus variable du processus : le déplacement manuel du tuyau et du raccord dans et hors de l'unité de tronçonnage. La ligne de production intelligente d'accouplement assure la préparation, l'inspection et l'enregistrement des données afin que la courbe de couple soit conservée pour chaque connexion.
Un problème d'unité de tronçonnage est résolu lorsque la machine peut répéter le même résultat de couple et de rotation dans les limites de tolérance de connexion. Entreprendre par la discipline d’étalonnage et de changement. Si la machine ne peut pas poursuivre le processus après cela, l'étape suivante devrait améliorer le maintien de la pièce, le contrôle du couple ou la manutention des matériaux.
Produits connexes
 Modèle:TYSK-630T Pipe de perceuse, articulation et tour de couplage
La machine adopte un système CNC FANUC avec une précision de traitement stable et des fonctions de programmation flexibles pour garantir que les pièces traitées répondent aux normes strictes de l'industrie. La conception à couple élevé et à charge lourde peut faire face à un travail continu à long terme et a une forte durabilité.
 Modèle:TYSK-1355 Tour de traitement du tuyau d'huile
La machine adopte un système CNC FANUC avec une précision de traitement stable et des fonctions de programmation flexibles pour garantir que les pièces traitées répondent aux normes strictes de l'industrie. La conception à couple élevé et à charge lourde peut faire face à un travail continu à long terme et a une forte durabilité.
 Modèle :TYSK-XQJ-550 Machine de sking de film PTFE moyenne et grande
Conçu pour traiter des flans d'un diamètre maximum de 550 mm et d'une longueur maximale de 1000 mm. Nous pouvons également personnaliser en fonction des besoins des utilisateurs. Vitesse de changement conviviale et épaisseur avec CNC.
 Série:TYSK-NKJ Machine à vis à vis / boîtier et tubules à couplage Bucking Unit
La machine utilise un moteur hydraulique, un mécanisme flottant mécanique et une détection de couple en temps réel, s'adapte à la flexion du matériau et empêche sa déformation. Les machines auxiliaires sont configurées pour faciliter la semi-automatisation.
 Solutions pour matériaux longs et lourds Mécanisme de chargement et de déchargement automatique pour le filetage du tuyau
Le mode de support flexible spécial peut réduire efficacement l'influence de la flexion de la pièce sur le traitement et améliorer le rendement. Strictement assorti à notre tour à filetage de tuyaux.
 Broyeur de copeaux de fer modulaire Broyeur à haute résistance pour la puce
Les lames sont fabriquées à partir de matériaux à haute résistance et raisonnablement placées à la sortie de l'extracteur de copeaux pour briser les copeaux de fer. Réduisez le risque de retour en arrière et améliorez l'utilisation du cadre de rebut.
 Série:TYSK-HB Soudeur de bande résistante à l'usure semi-automatique
Applicable à ARNCO 100XT, 200XT, 300XT. Supporte le soudage par fil fourré ou solide de φ1,2-2,0. Peut être équipé d'un soudage par pulvérisation à un seul pistolet et d'un soudage par pulvérisation à double pistolet de deux manières. Prise en charge du contrôle du système PLC ou CNC.
